

从轴承钢看懂热处理的四把火
01 轴承转动时 钢珠内部在经历什么
轴承转起来时,一颗小钢珠与滚道之间的接触区,要反复承受载荷。钢珠能不能用得久,既取决于材料的硬度,也取决于内部组织是否合适、微小缺陷是否受控。制造时的每一次加热和冷却,都可能影响它日后的表现。 Bhadeshia 在《Steels for bearings》中,用168页梳理了轴承钢从制造到服役的冶金问题。这篇发表于2012年的综述,提供了一个具体的观察对象:以约1%碳、1.5%铬为代表的52100型轴承钢。我们熟悉的GCr15,与它属于成分相近的牌号。 沿着这类钢的加工过程,退火、正火、淬火和回火的作用会变得清楚:先调整组织以方便加工,再通过相变和析出获得需要的性能。不过,“四把火”应按材料状态选用,不能理解成所有零件都必须依次完成的四道工序。
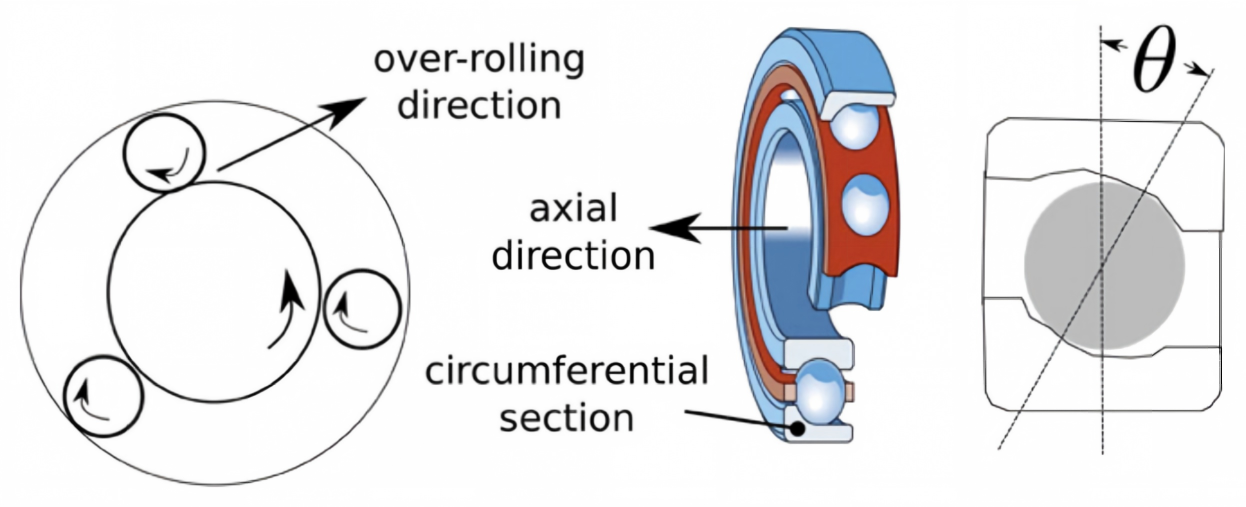
图1 轴承中的接触与方向示意。钢珠沿滚道运动时,接触区不断改变;读懂接触位置与方向,才能理解后文的组织和疲劳问题。
把视线从轴承外形移到显微镜下,我们会发现,同一种钢可以先处于便于成形的软化状态,再转变成适合承载的硬化状态。热处理正是连接这两种需求的工艺。
02 退火先让钢便于加工 正火按需改善起点
高碳轴承钢如果一开始就很硬,切削、冷镦或冷轧都不容易进行。渗碳体是一种硬质碳化物,铁素体则相对较软。球化退火的任务,是让渗碳体逐渐呈颗粒状,形成铁素体与球状碳化物组成的软化组织,为后续加工做准备。 看图2,热轧状态与球化状态的差别很直观。原文讨论的热轧钢中,可存在珠光体以及沿原奥氏体晶界分布的先共析渗碳体;球化后,碳化物形态改变,加工条件也随之改善。
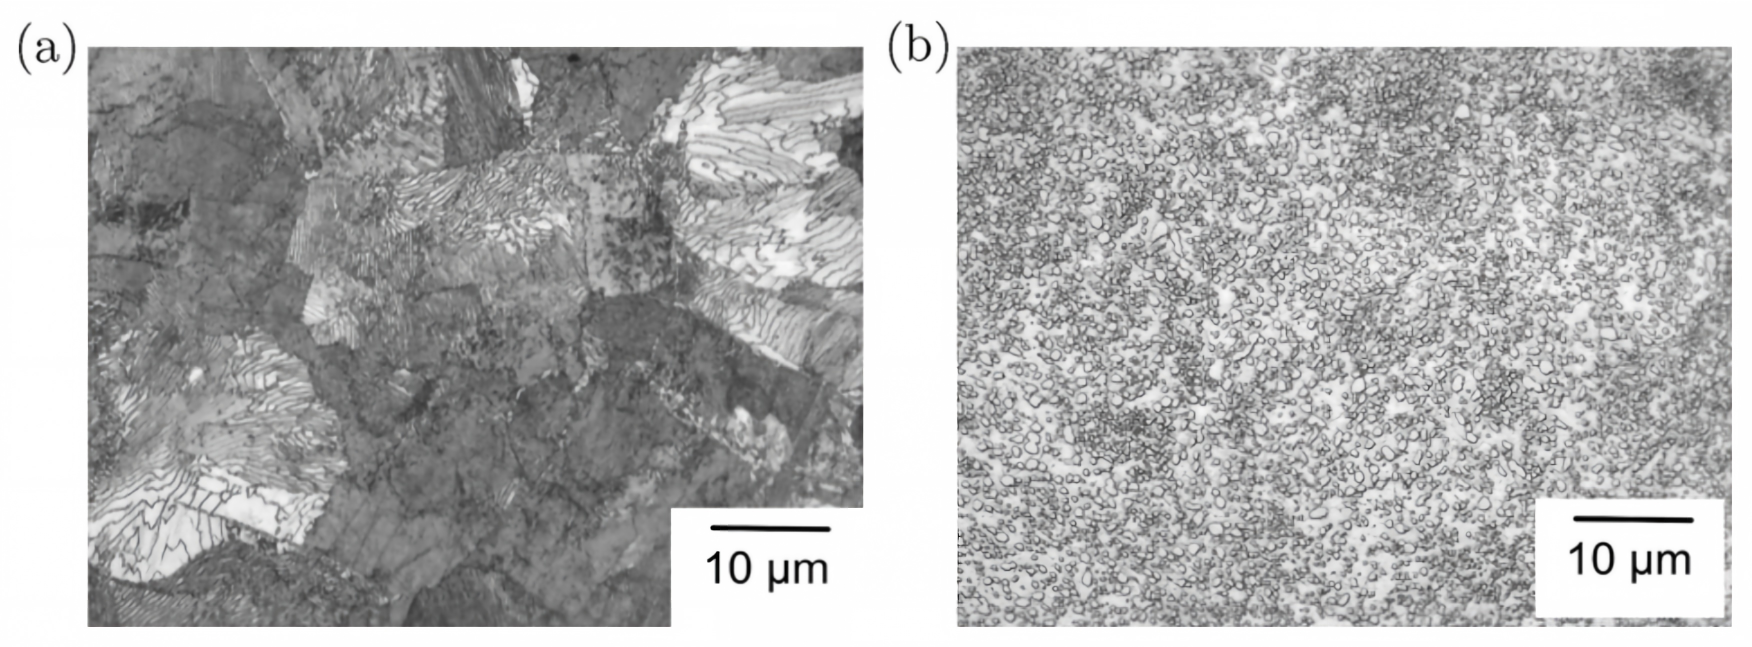
图2 同一种52100型钢的组织对照。(a)热轧供货状态;(b)球化后的状态。观察重点是碳化物的形态与分布,原图比例尺保留。
综述所举资料中,热轧态硬度约340 HV,球化态约230 HV。这个变化有利于成形、切削和控制加工表面质量。退火后的组织还会影响下一次加热时碳化物的溶解速度,因此它也在为最终硬化打基础。 正火通过奥氏体化后的空冷来调整组织。对某些大截面热轧棒材,中心冷却较慢,碳化物的形态和分布可能成为后续处理的难点。论文提到,在球化退火前进行正火,有助于减轻最终组织中的碳化物团簇。这是针对特定原始组织的选择,并不意味着每件轴承零件都要加一道正火。
03 淬火前的加热 要控制碳化物与晶粒
加工到合适形状后,钢需要通过硬化处理获得承载所需的组织。淬火前,先加热形成奥氏体,它是钢在高温下常见的一种相;随后以合适速度冷却,使相当一部分奥氏体转变为马氏体。马氏体转变时,碳来不及充分扩散。由此形成的高硬度,是这类轴承钢抵抗接触变形和磨损的重要基础。 加热温度却需要仔细选择。温度升高,会改变碳化物的溶解量和奥氏体成分,也可能使原奥氏体晶粒长大。图3所示的保温1小时试验中,高温区域的晶粒明显粗化,而且不同铝含量的钢表现并不相同。
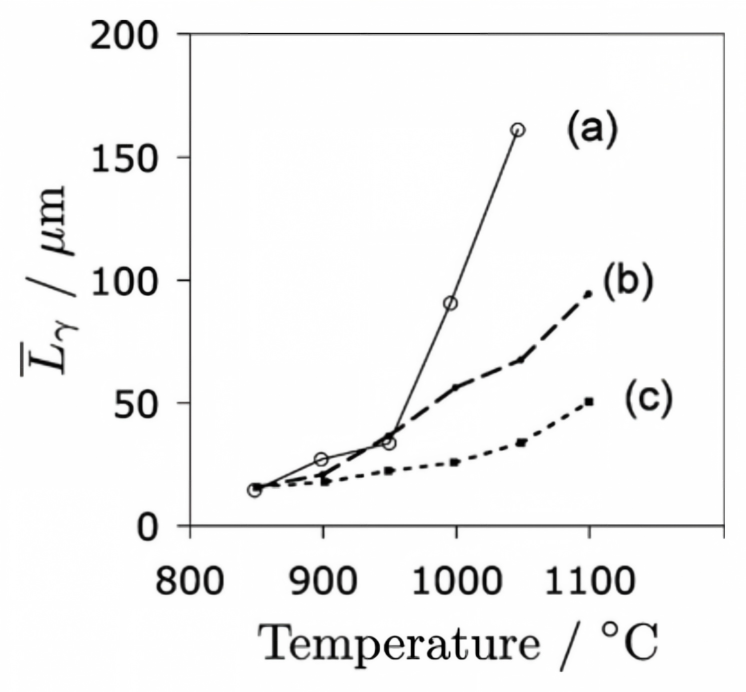
图3 奥氏体化温度与晶粒尺寸的关系。横轴是加热温度,纵轴是平均线截距表征的晶粒尺寸;各组均保温1小时。(b)(c)的铝含量分别为0.005%和0.055%,(a)未注明。
论文讨论的52100型钢在约840 ℃奥氏体化后仍保留约3%—4%(质量分数)的渗碳体,其含量会随保温时间和原始组织变化。分布合适的细小颗粒有助于提高耐磨性,工艺上需要控制的是碳化物的溶解程度。 论文所列的典型淬态组织含有马氏体和未溶碳化物,残余奥氏体约占总体积的6%。
04 回火让淬硬组织继续调整
淬火后还要回火,因为马氏体中的碳处于过饱和状态,组织仍有继续变化的倾向。低温回火时,碳会重新分配,并形成细小的过渡碳化物;部分残余奥氏体也可能发生分解。回火后的强度,仍与固溶碳及细小析出物有关。 原文讨论52100型钢时,给出了约160 ℃低温回火的示例。图4把其中一个过程展开:在不同回火温度下,与ε碳化物有关的X射线信号随时间发生变化。回火温度和时间共同决定了组织变化进行到什么程度。
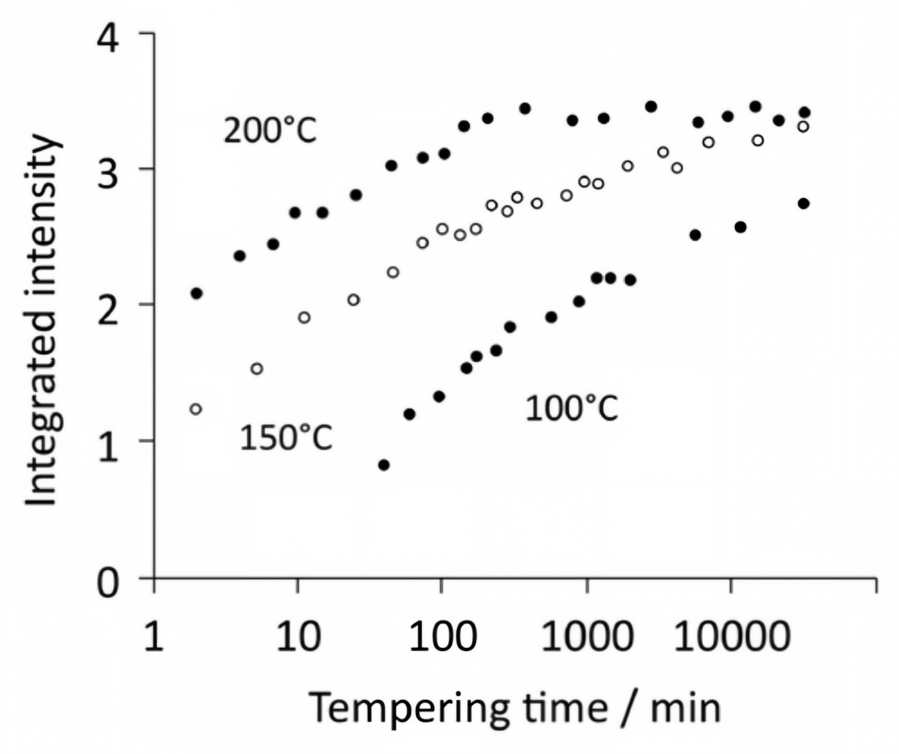
图4 回火过程中ε碳化物衍射信号的变化。横轴按对数刻度表示以分钟计的回火时间,纵轴用任意单位记录特定X射线衍射峰的积分强度,读数反映衍射信号的变化而非碳化物的直接体积分数。
残余奥氏体在接触应力下转变时可能使局部区域硬化,并产生有利的残余应力。精密轴承对配合尺寸的要求也很严格,残余奥氏体含量需要控制在能兼顾服役性能和尺寸稳定性的范围内。 文中约840 ℃奥氏体化和约160 ℃回火是针对52100型钢给出的典型条件,零件尺寸或原始组织改变后还需重新确定工艺,不能直接套用到所有轴承上。
05 服役温度变了 钢种与回火机制也要变
如果把普通轴承的思路直接搬到航空发动机轴承上,就会遇到新的难题:钢要在较高温度下继续保持足够硬度。图5比较了不同轴承钢在测试温度下的热硬度,52100型钢与M50等钢种的温度响应存在明显差别。 M50这类钢含有较多合金元素,能通过二次硬化获得较好的高温硬度。综述给出的M50工艺示例,在淬火后采用约540—550 ℃的回火,利用合金碳化物析出强化。这与52100型钢的低温回火有不同的组织调控重点。
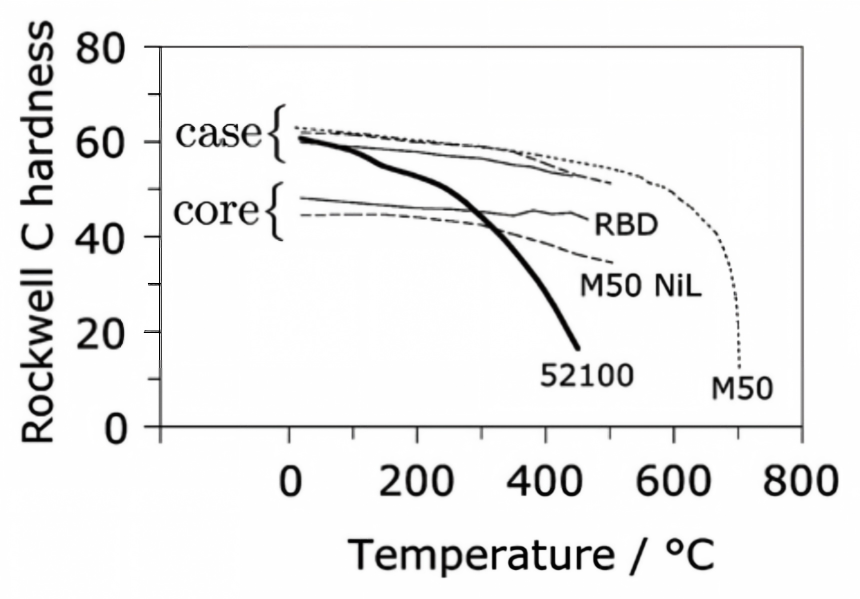
图5 不同测试温度下各钢种的洛氏C标尺热硬度,横轴标的是测量时的温度而不是回火温度。M50 NiL和RBD的曲线还区分了渗碳层(case)与心部(core),同一钢种不同部位的读数应分别看待。
在温度较低的工况中,52100型钢仍有优势,原文也指出M系列钢的磨削和精加工更困难。选择钢种时要看轴承实际承受的温度和接触载荷,不能只凭高温硬度曲线上的高低作判断。
06 颗粒与缺陷的细节 会影响最终寿命
再回到最初的球化退火。为了方便加工,组织需要软化;但碳化物也并非越粗越好。较大的硬颗粒与较软的铁素体变形不协调,在成形过程中,界面可能出现孔洞。图6给出了一个具体例子。
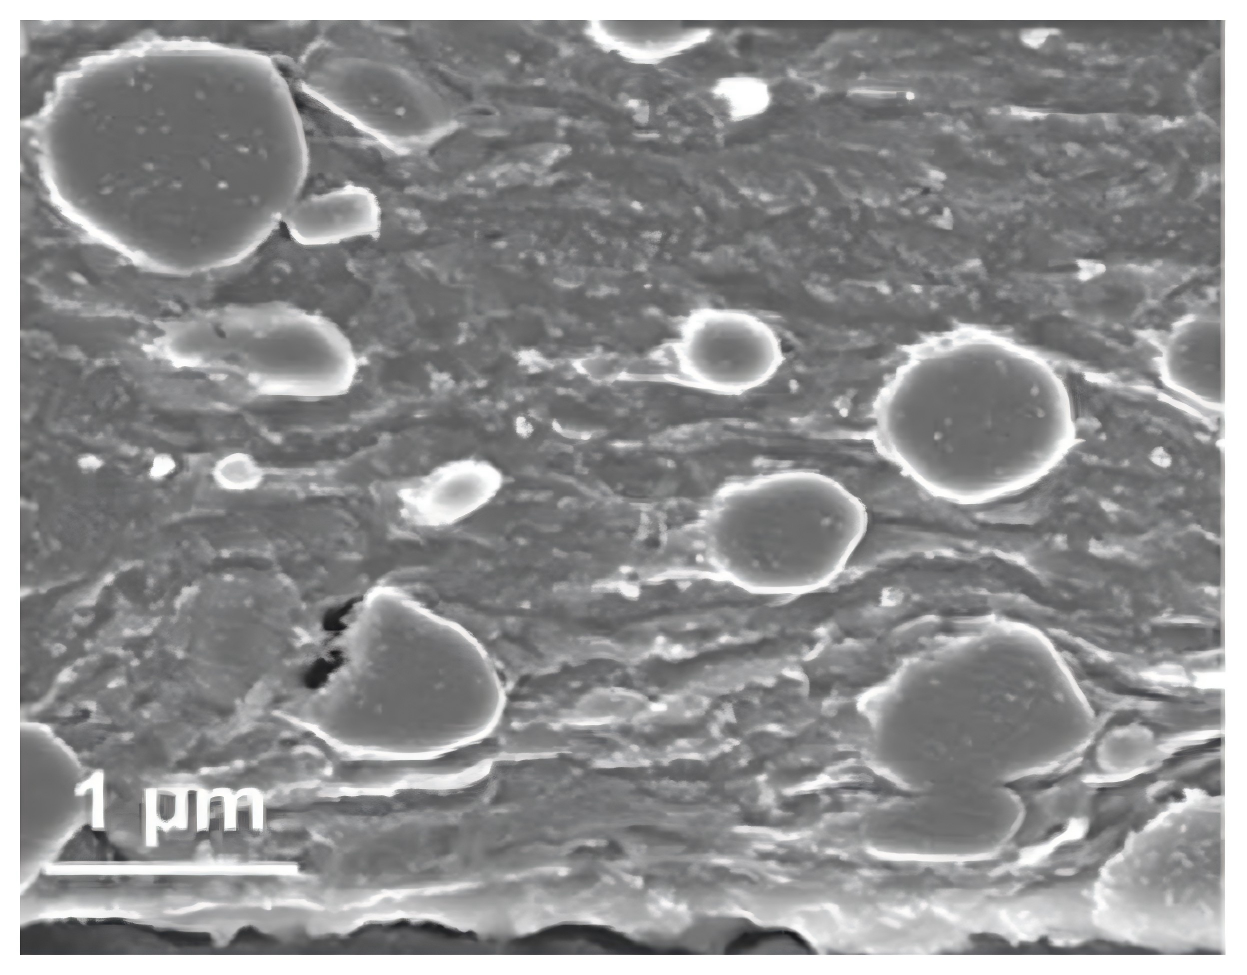
图6 球化状态52100钢在环轧时,大渗碳体颗粒与铁素体基体之间形成孔洞。它显示的是加工过程中的局部损伤,不能直接当作滚动接触疲劳裂纹照片。
图6中的孔洞如果未在后续加工中闭合,就可能成为疲劳损伤的起点,钢中夹杂物开裂或从基体上脱离也会留下类似隐患。两件硬度接近的轴承可能因此有不同的寿命,判断轴承的耐用性时还要检查钢的洁净度以及成形后的局部损伤。