

设备不便送检时 现场检测能做什么
大型设备不便拆运,或者拆卸会改变部件原有的支撑和受力状态时,检测通常需要在现场完成。检修方案能否确定,往往取决于焊缝缺陷和材料状况等基础信息是否清楚,现场检测就是为了把这些情况查实。 我们的现场检测业务面向工业设备与金属构件,提供的服务包括材料检查和结构受力测试。开展工作前需要了解部件的使用情况,让检测内容对应现场真正需要解决的问题。
先把检测对象弄清楚
针对焊缝选择无损检测方法时,需要先了解材质和结构,再判断可能出现哪类缺陷以及仪器能否接触到目标部位,这些条件会影响方法选择和检测范围。[1] 探头能够接触工件且声波传播条件适宜时,可用超声检测查找内部缺陷。射线检测通过成像观察透照区域的差异,CR也是射线成像的一种方式,检测前要考虑工件厚度和像质要求,并安排好辐射防护。两者对不同形态和方向的缺陷会有不同表现,一项检测的结果应当放在它实际覆盖的范围内理解。[1] 渗透检测适用于非多孔材料表面的开口缺陷,工件清理和显像过程会直接影响观察结果;磁粉检测限于铁磁性材料,检查的重点在表面及近表面,还需要留意磁化方向。具体采用哪种方法,应按检测目标和适用要求确定。[1]
材料变化要结合使用经历来看
现场金相需要对局部表面作适当处理,再观察金属组织有没有异常,复型方法可以保留该部位的表面组织特征供后续分析。它反映的是选定位置的表层情况,不能据此认定部件内部也处于同样状态。[2] 硬度读数要结合原有材质和使用条件分析,仅凭数值变化不能认定材料已经出现高温长期受力造成的蠕变损伤。Pivdiablyk 等人在高温部件研究中讨论了金相复型和硬度等检查的用途,指出这些方法各有局限,需要结合设备的使用记录评估。[2] 成分分析与铁素体含量检测可按材料核查需要安排,测得的是元素组成或铁素体所占比例,不能直接代替对力学性能的判断。出现异常时,还要核对材质资料和制造过程,确定是否需要进一步检查。
应力测试为什么离不开工况
焊接和加工结束后,材料内部仍可能留有残余应力,其存在会影响零件后续的变形和疲劳表现。钻孔法与衍射法等测量路线各有适用条件,现场选用时要看关注的深度以及表面能否接受局部处理。比较结果时还要核对测量位置和深度,确认应力方向等条件具有可比性。[3] 应力应变测试用于了解部件在规定载荷下的反应,车架位移和桥梁振动等测试也需要把载荷条件交代清楚。传感器装在不同位置可能得到不同结果,安装方向和采样设置应在实施前确定,温度影响也需要记录。 从应变推算应力需要相应的材料参数和力学假设,一个位置的读数只能说明该测点的情况。Ibrahim 等人在小比例半挂车车架上布置了4个应变片,针对两种静载工况取得实测值,再与有限元计算结果核对。[4]

图1 小比例半挂车车架的静载试验。
实际设备的结构和载荷与论文试验未必相同,布点和加载仍需另行确定。
壁厚读数怎样用于腐蚀判断
超声壁厚检测根据声波在材料中的传播时间和声速估算局部厚度,适合用来了解管壁等部位的剩余尺寸。不同时间的读数要具有可比性,就要让复测仍能找到原来位置,并保留温度和校准记录,表面状态与探头接触情况也应交代清楚。 Thibbotuwa 等人曾在近海环境中对钢试样进行约5个月的超声监测,分析厚度变化时使用了温度补偿。[5] 研究呈现的是特定试样在相应条件下的变化,不能直接用来推算其他设备的使用年限。
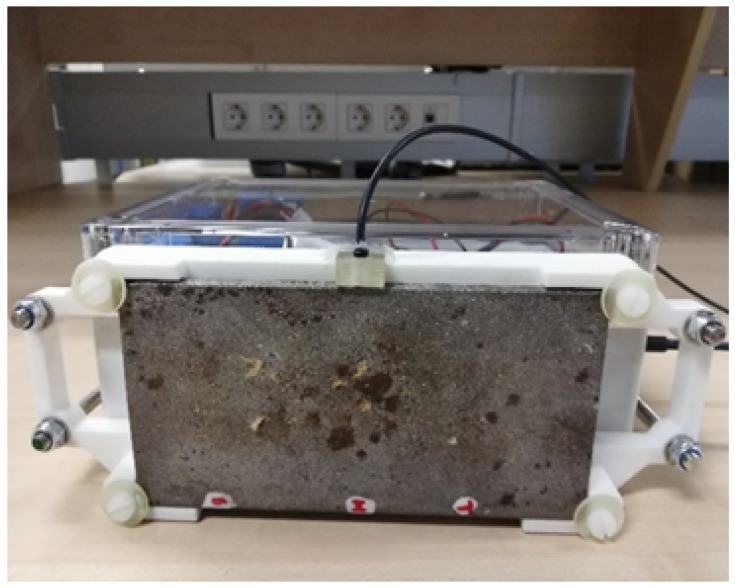
图2 与超声监测装置连接的裸钢试样。
涂镀层厚度检查测的是防护层的厚薄,现场模拟腐蚀试验则观察材料在选定条件下的反应,解释结果时需要说明相应的介质和温度。测厚也不能代替探伤,是否补充其他检查,要看部件的损伤形式和实际检测范围。 准备现场检测时,建议先说明设备为什么需要检查,并提供能够反映结构和材质的资料,维修记录及已有异常会帮助确定重点部位。停机时间和现场作业条件也应提前沟通,报告中要说明测量位置与工况,给出的结论应对应实际检查范围。 如有现场检测需求,欢迎带着设备资料和待解决的问题与我们沟通,以便确定合适的检测内容。